Лазерната система за маркиране с регулируем фокус Datalogic AREX400 AF е предназначена за постоянно директно маркиране на детайли, серийни номера и кодове за проследимост върху метали и подходящи пластмаси. Софтуерно управляваното регулиране на фокуса поддържа стъпаловидни компоненти, променящи се височини на детайлите и често превключване между продукти в автомобилната промишленост, електрониката и автоматизираните производствени клетки.
Системата AREX400 AF поставя текст, лога и машинночетима идентификация директно върху компонентите. Поддържаното съдържание за маркиране включва баркодове 1D, Data Matrix, QR и микро-QR кодове, както и серийни номера и партидни референтни номера.
Неговата отличителна характеристика е вътрешен оптичен Z-shifter: механизъм, който променя фокусното разстояние, без да движи цялата сканираща глава. Софтуерът LIGHTER 9 управлява това регулиране, което позволява маркиране на достъпни повърхности на различни височини в рамките на работния обем на избраната леща.
Лекса определя както маркиращото поле, така и наличното регулиране на височината. Максималният диапазон от ±60 mm се отнася за конфигурацията с 420 mm леща; по-малките лещи имат различни ограничения.
| Суфикс на обектив / модел | Работно разстояние | Маркиращ обем, X × Y × Z |
|---|---|---|
| 160 мм M / MAF | 158 ±20 мм | 90 × 90 × 40 мм |
| 254 мм М / NAF | 261 ±40 мм | 140 × 140 × 80 мм |
| 420 мм Д / БАФ | 492,5 ±60 мм | 285 × 285 × 120 мм |
Посочете най-малкия елемент на кода, общата маркираща зона и най-високата и най-ниската маркиращи повърхности заедно. По-голямото поле осигурява по-голямо покритие, но също така променя оптичните условия, така че само размерът на полето е недостатъчен за избор на обектив.
Корпус с две достъпни маркиращи повърхности с разлика във височината от 25 mm може да се побере в диапазона по оста Z от 40 mm на 160 mm обектив, при условие че и двете повърхности попадат в допустимите му работни разстояния. Всяка марка може да използва собствена програмирана настройка на фокуса. Пробното тестване трябва да установи четимостта и общото време за цикъл на двете нива, преди да бъдат приети производствените настройки.
Гамата импулсни влакнести лазери включва AREX410 AF с 10 W, AREX420 AF с 20 W, AREX430 AF с 30 W, AREX450 AF с 50 W и AREX40C AF със 100 W. AREX42M AF предоставя отделна опция с 20 W MOPA; MOPA означава Master Oscillator Power Amplifier (главен осцилатор с усилвател на мощност) и позволява избираеми продължителности на импулсите за по-голям контрол върху процеса на маркиране.
Мощността на източника и лещата са конфигурационни избори. Увеличаването на мощността във ватове не гарантира по-добър контраст или по-добра пригодност за чувствителна към топлина детайл: реакцията на материала, настройките на импулсите, необходимата дълбочина и времето за цикъл трябва да бъдат оценени заедно.
Това AREX400 Спецификация на производителя на AF предоставя кодовете за поръчка на източници и лещи, монтажните размери и препратките към аксесоарите.
Лазерът AREX400 AF е подходящ за разпознаване на компоненти в автомобилното производство, индустриалната електроника, машинните инструменти, прецизната механика и производството на уреди. Приложенията включват контрастни кодове, гравирана идентификация, лога и от annealed следи върху подходящи метални повърхности, както и маркиране върху избрани термопластични материали.
Класът на материала, добавките, покритието и повърхностната обработка влияят на резултата. Тествайте представителни производствени части спрямо изискванията за контраст, дълбочина на гравиране и четимост на кода, включително всякакво почистване, покритие или износване, които възникват след маркирането.
Ако инфрачервен влакнесто-оптичен източник не може да постигне желания резултат без неприемливи изменения на материала, сравнете други лазерно маркиращи системи с различна дължина на вълната, преди да увеличите мощността на лазера.
Вграденият контролер работи с LIGHTER 9 под Windows 10 IoT LTSC 2021. Той осигурява редактиране на оформления, изпълнение на задачи и диагностика, с TCP/IP, EtherNet/IP, RS-232 и програмируеми цифрови входно-изходни интерфейси за интеграция с машини. PROFINET изисква допълнителен софтуерен лиценз.
За инсталация, управлявана от PLC, дефинирайте избора на задачи, данни за маркиране на променливи, тригерни сигнали, състояния на заетост и готовност, обработка на неизправности и реакцията при неуспешна проверка на код. Връзките към система за изпълнение на производството изискват съгласуван интерфейс за данни и интеграция на приложения.
MARVIS добавя валидиране на код и оценяване със съвместими четци Datalogic MATRIX. Изисква отделен лиценз и хардуерен четец; изберете четеца, оптиката, осветлението и критериите за приемане за действителната маркирана повърхност. Самото завършване на цикъл на маркиране не доказва, че кодът е четим.
Осигурете допълнително пространство за обектива, конекторите, монтажния хардуер и прокарването на кабелите. Роботизираните инсталации трябва да отчитат целия монтиран товар и движението на кабелните канали. Интеграцията на машината трябва също така да обърне внимание на лазерното ограничаване, блокировките и аспирацията на изпаренията; вграденият модул за безопасно изключване на лазера (Safe Laser Off) е част от проекта за безопасност на машината.
Това Datalogic AREX400 е най-блиiskatа алтернатива, когато повтаряемо приспособление представя всяка част на едно разстояние за маркиране. И двете семействa предлагат опции за импулсна влакнеста мощност от 10 W до 100 W и 20 W MOPA конфигурация, но тяхната оптика и спецификации на контролера се различават.
Изберете AF, когато промените на програмираната височина налагат използването на вътрешния фокусен механизъм. При оптични системи с фиксиран фокус еквивалентните промени изискват позициониране на детайла или сканиращата глава на съответното разстояние. Сравнете избрания източник, обектив, размера на кода и тестваното време за цикъл, вместо да приемате еднаква производителност при еднаква мощност.
AF предоставя многослойно или 2.5D маркиране в рамките на определен обем. Стръмно извитите повърхности, наклонените лица, скритите зони или промените във височината извън този обем може да изискват специална способност за 3D маркиране или допълнително позициониране на детайла.
Софтуерно управляваното регулиране на фокуса използва програмирани позиции. Автоматичната компенсация за измерената вариация на височината изисква опционалния сензор за разстояние. Документираният сензорен комплект, 93ACC0448, е посочен за модели MAF и NAF; потвърдете разположението на сензорите отделно за конфигурация BAF.
Производителността на готови детайли зависи от материала, изображението, размерите на кода, дълбочината, броя на минаванията, промените във фокуса и последователността на манипулиране. Установете пълния цикъл, като използвате производствени мостри, включително всяка стъпка на четене или валидиране. За маркиране върху движещи се детайли посочете също скоростта на линията, разстоянието между детайлите и изискванията към енкодера или спусъка.
MarvelTech доставя лазерно маркиращо и индустриално автоматизирано оборудване и предлага поддръжка, периодични инспекции, настройки и договори за поддръжка. Обсъдете прегледа на приложението, интеграционните дейности и текущата поддръжка, необходими за вашата инсталация.
Офертата зависи от лазерния източник, обектива, софтуерните лицензи, сензора за разстояние, оборудването за валидиране и аксесоарите, заедно с всички съгласувани монтажни и поддържащи дейности. Поискайте потвърждение на наличността, срока за изпълнение, гаранционните условия и обхвата на обслужване за вашето местоположение.
Изпратете на MarvelTech марката и покритието на материала, снимки или чертежи на детайла, съдържанието и размерите на маркировката, желания контраст или дълбочина, целевото време за цикъла, вариацията във височината, наличното пространство за монтаж и протокола PLC. Включете вашето място за монтаж и изискванията за качество на кода, за да заявите конфигурация и оферта.
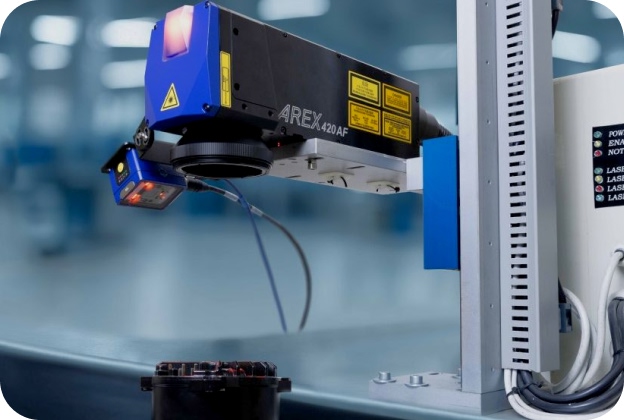
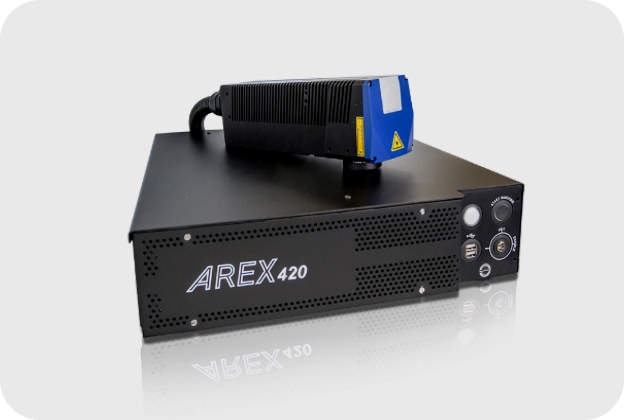
Изберете AREX400 AF, когато различните височини на частите, стъпаловидните компоненти или честите промени в продукта изискват програмирано регулиране на фокуса. Неговият вътрешен оптичен Z-превключвател променя фокусното разстояние, без да мести цялата сканираща глава. То стационарен фокус Datalogic AREX400 е алтернатива, когато приспособленията постоянно разполагат маркиращата повърхност на едно и също разстояние. Сравнете целия цикъл на позициониране и маркиране за вашите детайли.
Автоматичното измерване на височина изисква опционален датчик за разстояние; стандартната функция за регулиране на фокуса използва програмирани фокусни позиции. Datalogic посочва комплект сензори 93ACC0448 за конфигурации MAF и NAF. За конфигурация BAF потвърдете разположението на сензорите отделно. Включете очакваната вариация на височината и повърхностното покритие в оценката, тъй като сензорът трябва да измерва надеждно целевата повърхност за маркиране.
Обективът определя работното разстояние, обхвата на регулиране на фокуса и обема на маркиране. При активирано регулиране на фокуса, Datalogic посочва 158 ±20 mm за обектива 160 mm, 261 ±40 mm за обектива 254 mm и 492,5 ±60 mm за обектива 420 mm. Това са работни диапазони, а не стойности за точност на позиционирането. Изберете обектива спрямо най-малкия елемент на кода и необходимата зона за маркиране.
AREX400 AF поддържа 2.5D маркиране: маркиране на достъпни повърхности на различни програмирани височини в рамките на работния обем на избрания обектив. Това е подходящо за стъпаловидни компоненти и варианти на части с различни нива на маркиране. Непрекъснато извитите повърхности, стръмно наклонените лица или скритите зони изискват отделна оценка; промяната на фокуса не променя ъгъла на приближаване на лъча и не прави скритата повърхност достъпна.
AREX400 AF е предназначено за маркиране на метали и избрани пластмаси, като пригодността се определя от действителния клас на материала, покритието и завършващата обработка. Тествайте производствените проби за контраст, дълбочина и четливост след последващо почистване или завършваща обработка. Ако инфрачервеният източник с влакна причинява неприемливи промени в материала, проверете друга дължина на вълната, например зеления или UV варианти в Гама лазерни маркери Datalogic VLASE.
Изберете източника чрез материални тестове и желания резултат от маркирането. AREX400 AF предлага импулсно-влакнести версии с мощност 10, 20, 30, 50 и 100 W, както и отделната 20 W AREX42M AF MOPA версия. MOPA, което означава Master Oscillator Power Amplifier, осигурява избираеми продължителности на импулсите за допълнителен контрол на процеса. По-високата мощност сама по себе си не гарантира по-добър контраст, по-фини детайли или подходящност за чувствителни към топлина части.
AREX400 AF използва LIGHTER 9 с вграден контролер за подготовка на оформленията, контрол на маркирането и диагностика. TCP/IP, EtherNet/IP, RS-232 и програмируемите цифрови входове/изходи поддържат машинна интеграция; PROFINET изисква допълнителен лиценз. Посочете избора на задачи, променливите данни, тригерните сигнали и отговорите при завършване или неизправност. Свързването към система за изпълнение на производството изисква също съгласувано картографиране на данни и приложна логика.
Да, с съвместим четец Datalogic MATRIX и отделно лицензиран Работен процес за потвърждаване на код LIGHTER MARVIS. Четящото устройство, оптиката и осветлението трябва да съответстват на размерите на кода и маркираната повърхност. Определете дали приемането изисква успешно разчитане, съответствие с очаквания сериен номер или посочен клас на качество. Само завършен лазерен цикъл не доказва, че готовият код отговаря на тези изисквания.
Оценете пълния цикъл на детайла, като използвате представителни производствени проби. Материалната реакция, графичният файл, размерът на кода, дълбочината на гравиране, броят минавания и промените във фокуса оказват влияние върху времето за маркиране. Включете зареждането, позиционирането, евентуалното измерване на височината, проверката на кода и разтоварването при изчисляване на производителността. За движещи се детайли посочете също скоростта на линията, разстоянието и изискванията към пусковия сигнал или енкодера, за да може предложената конфигурация да бъде оценена при предвидените работни условия.
Роботизираната интеграция трябва да отчита целия монтиран товар, оптичния достъп и движението на кабелите. Сканиращата глава тежи 3,5 kg без сканиращата леща и се свързва чрез 3-метров кабелен канал за роботизирани приложения. Добавете лещата, скобата и всеки сензор или четец при изчисляване на полезния товар. Станцията се нуждае също от подходящо ограждане за лазерна безопасност, блокировки и аспирация за изпарения, като функцията Safe Laser Off е включена в проекта за безопасност на машината.
Сканиращата глава и управляващият блок IP64 имат различни нива на защита: блокът е IP31 в хоризонтално положение и IP30 във вертикално. Разположете блока съответно и осигурете охлаждащия му въздушен поток. Datalogic препоръчва работа при 5–40°C за конфигурации от 10–50 W, включително версията с 20 W MOPA, и 5–35°C за 100 W. Оценете температурата на шкафа при производствен товар, вместо да разчитате само на стайната температура.
Изпратете марката и покритието на материала, чертежите или мострите на детайлите, съдържанието и размерите на маркировката, минималната и максималната височина на повърхността, целевото време за цикъл и изискванията за качество на кода. Включете пространството за монтаж, манипулирането на детайлите, протокола PLC и местоположението на обекта. Помолете в офертата да бъдат посочени източникът и обективът, опционалният сензор за височина, четецът, софтуерните лицензи, обхватът на извличане и интегриране. Захранващият кабел за мрежата за съответния регион също трябва да бъде посочен отделно.
Datalogic Lighter MARVIS е индустриален софтуер за лазерно маркиране за създаване на оформления и проверка на маркирани кодове за проследимост със съвместими лазерни маркери и четци Datalogic. Той съчетава редактирането и лазерния контрол на LIGHTER Suite с лицензираната функция за валидиране MARVIS за маркиране на Data Matrix, сериализиране на компоненти и автоматизирано директно маркиране на части.
Виж ДетайлиDatalogic VLASE Series е фамилия от лазерни маркиращи системи с твърдо състояние за перманентно директно маркиране на детайли, серийна номерация и премахване на покрития в електрониката, автомобилостроенето, аерокосмическата промишленост и общото производство. Инфрачервените, зелените и UV модели позволяват дължината на вълната да бъде съобразена с отразяващи метали, избрани термопластични материали и чувствителни към топлина компоненти.
Виж ДетайлиЛазерният маркер Datalogic UniQ е компактна 15 W лазерна система за маркиране с влакнести влакна за серийни номера, кодове Data Matrix и трайна идентификация върху метали и подходящи пластмаси. Неговият интегриран лазерен източник, контролер и захранване отговарят на машини OEM и производствени клетки, където пространството за отделен контролен шкаф е ограничено.
Виж ДетайлиМоля, свържете се с нас, ако имате въпроси или коментари.


